Nella produzione di leghe di alluminio, l'aggiunta di elementi leganti in forme controllate e coerenti è essenziale per raggiungere le caratteristiche chimiche desiderate riducendo al minimo gli scarti e la variabilità operativa. Le compresse di rame (unità piccole, compresse o prepesate di rame ad elevata purezza) sono diventate una materia prima ampiamente adottata per l'aggiunta di rame nelle operazioni di fusione e fusione dell'alluminio. Questo articolo esamina i vantaggi, gli approcci produttivi, i metodi di applicazione e le considerazioni sulla qualità associati alle compresse di rame nel processo di lega dell'alluminio.
Il ruolo del rame nelle leghe di alluminio
Il rame è uno degli elementi di lega più importanti nella metallurgia dell'alluminio. Migliora la resistenza meccanica, la lavorabilità e la resistenza allo scorrimento viscoso e consente l'indurimento per precipitazione attraverso la formazione di Al₂Cu (fase theta) e relative fasi intermetalliche.
Cosa sono le compresse di rame?
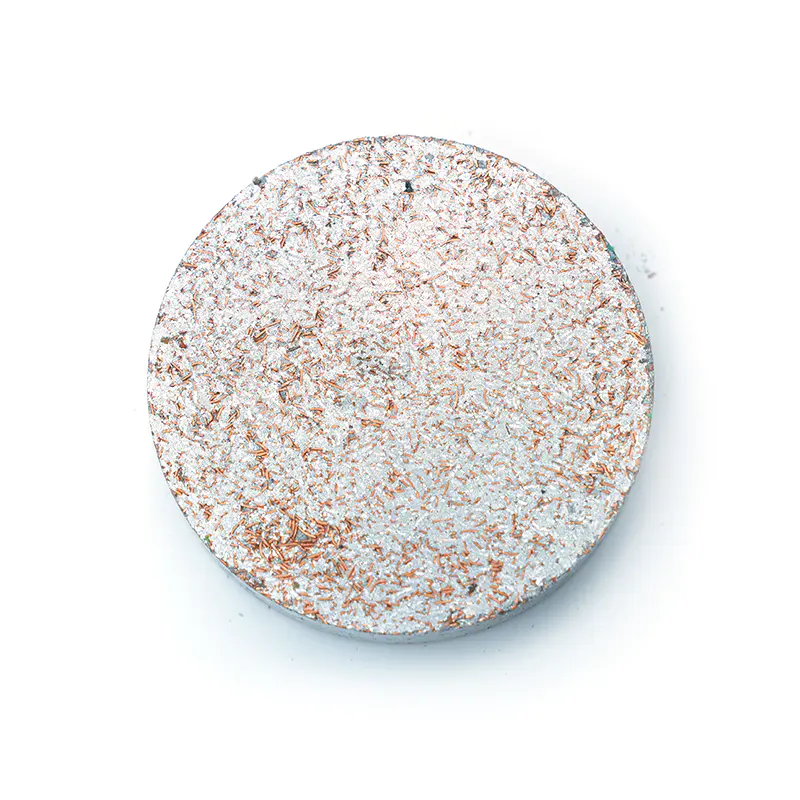
Le compresse di rame sono pezzi di rame uniformi e preformati, prodotti specificatamente per l'uso come aggiunte di lega nell'alluminio fuso. Differiscono dai rottami di rame generici o dai grandi fogli catodici sotto diversi aspetti:
- Peso costante : Le compresse sono prodotte secondo un intervallo di peso specifico, consentendo agli operatori di aggiungere una quantità nota di rame per compressa. I pesi comuni per compressa vanno da 5 grammi a 200 grammi, a seconda dell'applicazione.
- Geometria controllata : Le compresse sono progettate con una forma e dimensioni che facilitano la manipolazione, il conteggio e l'alimentazione automatizzata. Le forme cilindriche, a forma di cuscino e a bricchette sono tutte comuni.
- Purezza elevata e conosciuta : La maggior parte delle compresse di rame per le leghe di alluminio sono prodotte da rame ETP (elettrolytic hard pitch) o rame privo di ossigeno, con un contenuto di rame generalmente superiore al 99,90%.
- Bassa contaminazione interna : A differenza dei rottami di rame, le compresse sono prodotte per ridurre al minimo il contenuto di ossido, l'umidità superficiale e gli elementi estranei che potrebbero influire sulla qualità della fusione.
Percorsi di produzione
Le compresse di rame vengono prodotte attraverso due percorsi di produzione principali, ciascuno con caratteristiche distinte:
Compattazione (bricchettatura)
In questo percorso, la polvere di rame o i granuli fini di rame vengono compressi ad alta pressione sotto forma di compresse. Le compresse risultanti hanno una struttura porosa che può favorire una più rapida dissoluzione nella massa fusa grazie alla maggiore area superficiale. I fattori chiave nella compattazione includono:
- Distribuzione granulometrica della carica di rame
- Pressione di compattazione e tempo di permanenza
- Selezione del legante (se presente); alcuni tipi di compresse utilizzano leganti organici minimi che bruciano durante l'aggiunta
Le compresse compattate offrono vantaggi in termini di costi nella produzione e sono particolarmente adatte per applicazioni di aggiunta di volumi elevati in cui la rapida dissoluzione è vantaggiosa.
Lancia e taglia
Il rame viene fuso e colato in piccoli lingotti o barre, che vengono poi tagliati o stampati sotto forma di compresse. Le compresse fuse sono più dense e presentano meno porosità rispetto alle compresse compattate. Questo percorso prevede:
- Maggiore densità, riducendo il volume necessario per aggiunta
- Rapporto ossido-metallo superficiale inferiore, che può migliorare il recupero del metallo
- Comportamento di dissoluzione più prevedibile per un controllo chimico preciso
Le compresse colate sono generalmente preferite per applicazioni che richiedono finestre di composizione ristrette o dove la temperatura di fusione e il tempo di permanenza sono limitati.
Vantaggi in Fonderia
L'uso di compresse di rame offre numerosi vantaggi operativi rispetto ai metodi di aggiunta tradizionali come il catodo di rame sfuso, il filo tagliato o il rame granulare:
- Precisione del dosaggio : Le compresse pre-pesate consentono all'operatore del forno di aggiungere un numero esatto di unità per raggiungere il contenuto di rame desiderato, riducendo la necessità di aggiunte di rifili e di ricampionamento.
- Tempo di fusione ridotto : Le dimensioni ridotte dell'unità e l'elevato rapporto superficie/volume delle compresse favoriscono una dissoluzione più rapida rispetto ai fogli catodici di grandi dimensioni o alle sezioni di lingotti pesanti.
- Minore perdita di ossidazione : Il rame esposto alla superficie fusa può ossidarsi prima della dissoluzione. Le compresse, essendo completamente immerse e sciogliendosi rapidamente, generalmente presentano perdite di ossidazione inferiori rispetto alle forme di addizione meno dense.
- Semplicità dell'inventario : I pesi standardizzati delle compresse semplificano la gestione dell'inventario. Gli operatori possono calcolare i fabbisogni direttamente dal peso della carica e dalla composizione target senza pesare le singole aggiunte.
- Compatibilità con l'automazione : Le compresse vengono facilmente gestite da alimentatori vibranti, sistemi di trasporto e celle di aggiunta robotizzate, rendendole adatte per operazioni di fusione automatizzate.
Pratiche applicative
La pratica consigliata per l'aggiunta di compresse di rame all'alluminio fuso comporta diverse considerazioni:
- Temperatura di aggiunta : Le compresse di rame vengono generalmente aggiunte in forno o in lavanderia dopo che la carica di base di alluminio è completamente fusa e alla temperatura di colata o in prossimità di essa (tipicamente 700–760 °C per le comuni leghe da fonderia). Temperature più elevate aumentano la velocità di dissoluzione ma possono accelerare l'ossidazione.
- Mescolando : L'agitazione meccanica o elettromagnetica dopo l'aggiunta favorisce una distribuzione uniforme. Il rame ha una densità maggiore dell'alluminio (circa 8,96 g/cm³ contro 2,70 g/cm³), che lo fa affondare sul fondo del forno se non adeguatamente disperso.
- Tempistica : Per le leghe con elementi reattivi come magnesio o zinco, le compresse di rame dovrebbero essere aggiunte all'inizio della sequenza di lega per consentire un tempo di miscelazione sufficiente prima dell'aggiunta di elementi più volatili o reattivi.
- Tasso di recupero : In condizioni tipiche di fonderia, il recupero del rame da compresse gestite correttamente è generalmente elevato: i tassi di recupero possono superare il 98% quando le pratiche di aggiunta sono ottimizzate.